

 English
 日本語
 русский
 Español
 Deutsch
コンテンツ
バイヤーは ANSI A5 手袋のカートンを開け、5 分間のチェックを実行します。 3組が通過します。 4 番目の切削抵抗は約 1,700 グラムです。データシートには、A5 - およそ 2,200 g 以上と記載されていました。では、グローブが間違っているのか、それともテストが間違っているのか?
独自の研究開発と独自の研究所を運営するメーカーでは、通常、答えはどちらでもありません。耐切創性は一定の数値ではなく範囲であり、生産ロットをその範囲内に保つための信頼できる唯一の方法は、糸、編み地、コーティング、浸漬ラインを管理し、サンプリング段階で一度ではなくロットごとに校正されたテストで完成した手袋を検証することです。
この違いが、どちらも箱に「A5」と印刷する 2 つのサプライヤーを分けるものです。ある人は 2 年前にプロトタイプをテストしました。もう 1 つは、数字がなぜ動くのか、ロットが拒否されるまでにどこまで動くことができるのか、拒否された場合にライン上で何を調整すればよいのかを知っています。ここでは、テストが実際にどのように機能するか、許容誤差がどこに存在するか、仕様を承認する前に尋ねるべきことを示します。
切断と摩耗の評価で実際に測定されるもの
2 つのカットテスト方法が主流であり、互換性はありません。米国規格である ANSI/ISEA 105 は、TDM-100 ストレートブレードを備えた ASTM F2992 を使用し、試験片を切断するのに必要な力をグラム単位でレベル A1 から A9 に分類して報告します。欧州規格である EN 388:2016 では、低性能の材料については古いクーペ テストが維持されますが、高性能糸については ISO 13997 ストレートブレード テストに切り替わり、2 N から 30 N 以上のレベル A ~ F が報告されます。
ブレードの形状と負荷の適用が異なるため、2 つのスケールを公式で変換することはできません。 A5 は、多くのアラミドおよび HPPE 構造で EN レベル E とほぼ同じ付近にありますが、マッピングは糸のブレンド、ライナーの重量、およびコーティングによって変化します。換算表は、決して主張としてではなく、推定値として扱ってください。
ラボ内では、次の 3 つの変数が拡散のほとんどを引き起こします。
- 糸とゲージ。 13 ゲージのアラミド ライナーと 18 ゲージの HPPE ライナーはどちらも A5 に達しますが、手の中での挙動はまったく異なります。通常、より細いゲージは器用さを買います。重いライナーは耐久性を高めます。
- コーティング。ニトリル、ラテックス、PU はグリップ、摩耗寿命、ウェット性能を変化させるため、裸のライナーだけでなく、コーティングされた手袋でも切断テストを繰り返す必要があります。
- 標本の準備。手のひらから切り取った平らなクーポンは、立体的な手袋とは異なります。親指の股と指先はニットが伸びて薄くなっている部分で、通常最も弱い部分であり、実際の作業では最も切れる可能性が高い場所です。
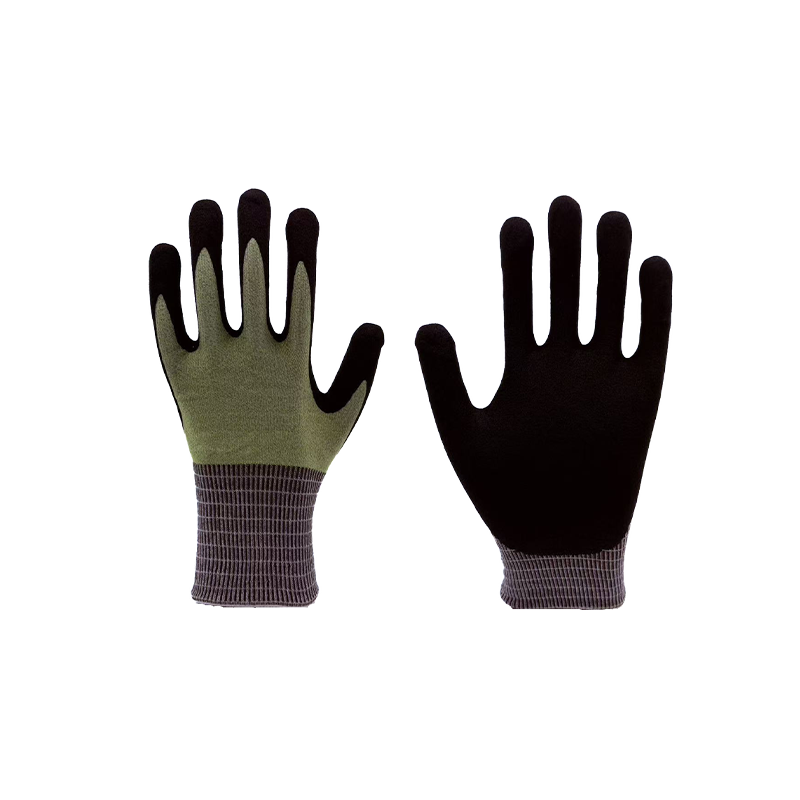 18 ゲージ グレー A5 耐切創手袋 機械的保護オプションを比較する場合は、この 18 ゲージのグレー A5 耐切創手袋を確認してください。表示される詳細は製品の識別と問い合わせのみをカバーしており、完全な仕様はカバーしていません。 製品を見る→
摩耗、引き裂き、穴あきは同じ EN 388 レポートに含まれます。摩耗はテーバーホイールで破過までのサイクルでカウントされ (レベル 1 ~ 4、100 ~ 8,000 サイクル)、引裂きはニュートンで測定され、標準化されたプローブを使用して穿刺はニュートンで測定されます。それ自体では、それらはマイナーに見えます。彼らは協力して、手袋が 1 勤務または 1 週間耐えられるかどうかを決定します。
ラボ結果から生産仕様まで: 許容差が存在する場所
合格したプロトタイプは作業の始まりであり、終わりではありません。 R&D の実際の出力は、生産ラインが保持できる書面による仕様です。繊維のブレンドと糸の番手、針のゲージ、ステッチ密度、1 平方メートルあたりのグラム単位のライナーの重量、浸漬深さ、ペアごとのコーティングのピックアップ、硬化温度と時間、パームの厚さの範囲などです。
次に、購入者がめったに目にしない部品、つまり仕様書に署名した後に数値が変更される可能性のあるもののリストが続きます。
- 糸ロットのバリエーション。 2 つのサプライヤーは両方とも、異なる靭性を持つ「HPPE」を出荷できます。糸が針に到達する前に、糸サンプルを保持した状態で受入検査を行うことで、これを検出します。
- 針の摩耗とステッチの密度。編み目がわずかにゆるいと、単位面積あたりの繊維端の数が減り、パフォーマンスが著しく低下します。
- 浸漬深さとコーティング重量。より深いニトリルディップは耐摩耗性とグリップ力を向上させますが、重量が増加し、器用さが低下し、濡れたときのグローブの動作が変化します。
- 硬化と湿気。硬化が不十分なコーティングは粘着性を保ちます。過度に乾燥したライナーは脆くなります。保管時の湿度だけで、カット結果が著しく変化する可能性があります。
- 手袋の形状。長さ、手のひらの幅、親指の角度は寸法公差であり、フィット感を決定します。これにより、実際にグローブを着用する長さが決まります。ベンチテストでは把握できない安全変数です。
このため、規律ある工場では、入荷する糸、ラインからの初回サンプル、出荷前の完成ロットの 3 つの時点でテストを行います。中間点は、ほとんどの問題が安価に解決される場所です。最後のポイントは、顧客の問題ではなくなるところです。
化学試験、熱試験、衝撃試験: 手袋ラボの後半部分
切創保護は注目を集めていますが、化学的および熱的試験には時間がかかり、コストが高くつき、最も頻繁に誤解される主張が生成されます。
EN ISO 374-1 に基づく耐薬品性は、飛沫ではなく浸透に関するものです。見本がセルに取り付けられ、一方の面にチャレンジ化学物質が塗布され、研究室はもう一方の面でそれが検出可能になるまでの時間を測定します。タイプ A では、少なくとも 6 種類の化学物質に対して 30 分以上の破過時間を持つ性能が必要です。タイプ B には 3 つが必要です。タイプC、1つ。別の劣化テストでは、接触後に材料が物理的に変化するかどうかを確認します。
2 つの実際的な警告が適用されます。浸透は、通常摂氏 22 ~ 23 度程度の制御された温度で測定され、温度が上昇すると破過時間は低下します。また、溶媒混合物はその個々の成分と同じではないため、6 つの名前付き化学物質に対するタイプ A の評価は、プロセスで使用する混合物を自動的にカバーするものではありません。
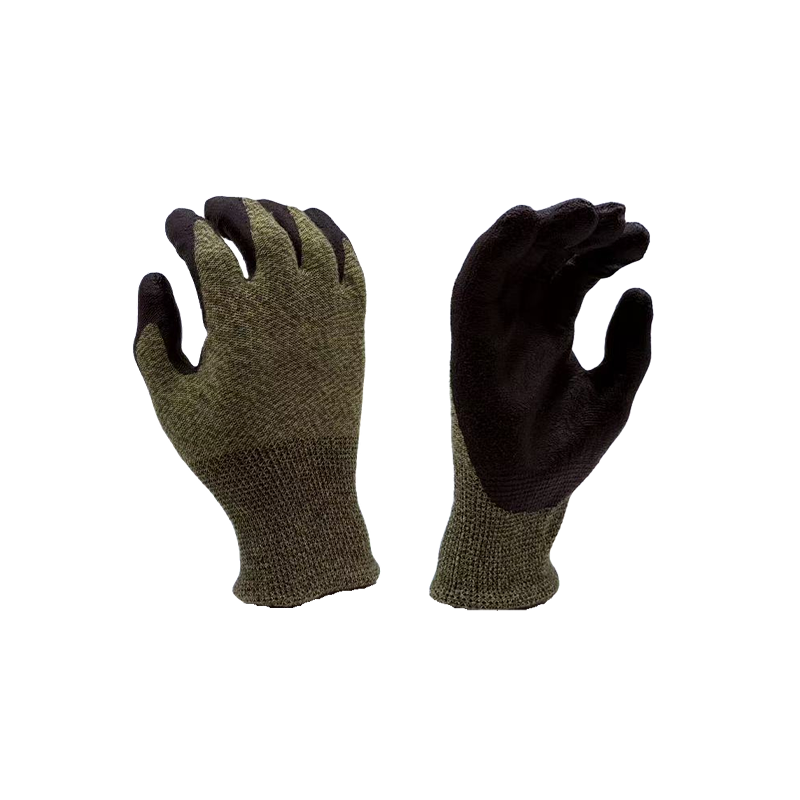 タイプ A 化学防護手袋シリーズ 化学製造、石油化学、実験室での作業向けに、13 ゲージのアラミド ネオプレンと水性 PU 構造を含むタイプ A の化学保護手袋をご覧ください。 製品を見る→
EN 407 に基づく加熱試験では、残炎時間、摂氏 100、250、350、500 度での接触熱、対流熱、輻射熱、溶融金属の飛沫など、最大 6 つの個別の特性が報告されます。 1 つの手袋が 6 つの手袋すべてに強いことはほとんどありません。 ANSI/ISEA 138 に基づく衝撃試験では、指の関節と指で測定されたピーク伝達力に基づいて背部保護を 3 つのレベルに分類します。これは、パッドの形状がパッドの厚さと同じくらい重要であることを意味します。
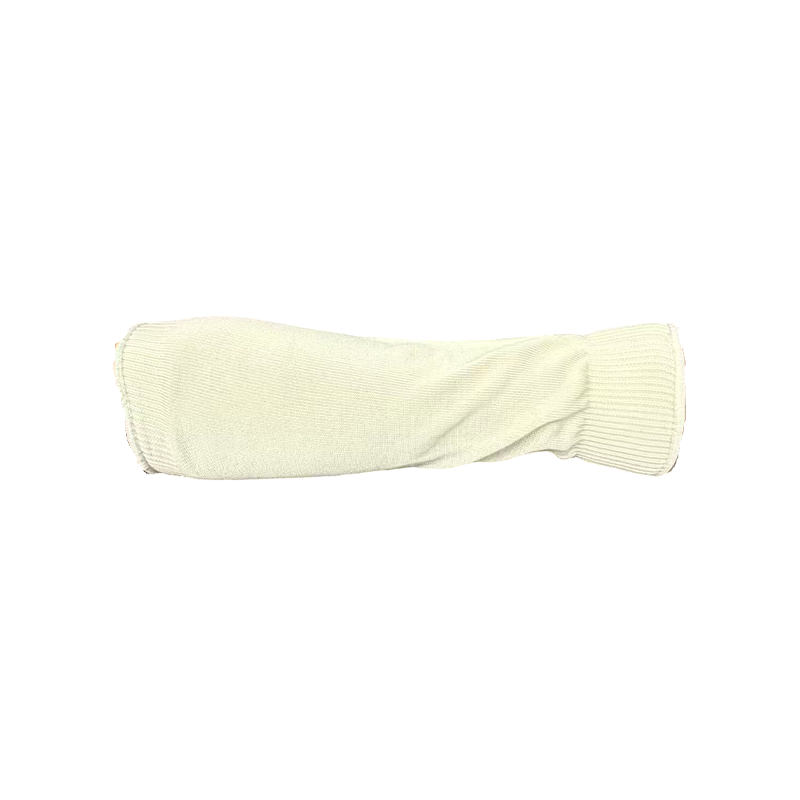 難燃性と耐切創性の耐熱手袋 熱保護オプションの中で、この難燃性と耐切創性の手袋を検討してください。 EN 407 および耐切断性の詳細な仕様は示されていません。 製品を見る→
グローブのテスト、基準、そして数値を左右するもの
2 つのデータシートを比較する場合は、結果だけでなく方法も比較してください。以下の表は、手の保護のデータシートに最も頻繁に登場するテストと、結果を静かに変える変数を示しています。
| テスト | 参考規格 | 報告される内容 | 一般的に結果を左右するもの |
|---|---|---|---|
| 耐カット性 | ASTM F2992 (TDM-100) および ISO 13997 | グラム単位 (A1 ~ A9) またはニュートン単位 (A ~ F) の力 | ブレードの磨耗、試験片の張力、糸のロット、サンプル内の水分 |
| 磨耗、破れ、穴あき | EN 388:2016 | 破過までのサイクル、引裂き力、穿刺力 | コーティングの厚さ、ホイールグリット、クーポンの準備 |
| 化学物質の浸透 | EN ISO 374-1 | 化学物質ごとの破過時間、タイプ A、B、または C | 温度、混合物、見本の厚さと場所 |
| 熱と炎 | EN 407 | 残炎時間、接触熱(摂氏)、耐飛沫性 | 生地の重量、湿気、洗濯サイクル |
| 影響 | ANSI/ISEA 138 | ピーク伝達力、レベル 1 ~ 3 | パッド形状、ナックルを叩く位置、温度 |
| 視覚的および次元的な QC | ISO 2859-1 サンプリング | 不良率、長さ、手のひらの厚さ | サンプリング計画、測定ゲージ、測定者 |
手袋の仕様を承認する前に尋ねるべきこと
短い質問リストを読めば、サプライヤーの研究開発が本物かどうかを 1 通のメールで知ることができます。
- 報告されたレベルは、コーティングされた仕上げ済みの手袋で測定されたものですか、それとも裸のライナーで測定されたものですか?
- 社内またはサードパーティの研究所、どちらですか?社内テストにより、迅速な反復が可能になります。認定された部外者が独自にそれを確認しています。有力なメーカーは両方を使用しています。
- 何個の製造ロットから何個の検体が、いつの日に検査されましたか?
- カットテスターのブレード数、ロードセルの校正日、試験前のサンプルの調整などの校正記録を確認できますか?
- 保管サンプルはロット番号ごとにどのくらいの期間保管されますか?
- 新しい糸サプライヤー、新しい針ゲージ、新しい浸漬ライン、新しい硬化プロファイルなど、変更によってどのような再テストが引き起こされますか?
- 視覚的および寸法的欠陥にはどのような許容レベルが適用されますか?また出荷前レポートには誰が署名しますか?
仕様自体をまだ定義している場合は、このガイドを参照してください。 耐切創手袋を選ぶ レベルとタスクのマッチングについて詳しく説明します。
よくある質問
1 つの手袋で ANSI カット レベルと EN カット レベルの両方に対応できますか?
はい、多くの高性能ライナーはそうなりますが、それらは別の方法による別の結果です。別の製品と比較する前に、各数値がどの規格に属しているかを確認してください。
カットレベルが高いほど常に良いのでしょうか?
いいえ。通常、レベルが高くなると、ライナーが重くなり、コーティングが厚くなり、器用さが低下することを意味します。器用さによって、グローブが着用できるかどうかが決まります。耐切創性は、穿刺、化学物質の浸透、熱についても何も言いません。
生産ロットはどのくらいの頻度で再テストする必要がありますか?
化学的および熱的表示の場合、ロットごとの値が安全なベースラインです。カットの場合は、ロットごと、または定義されたバッチごとが一般的ですが、糸、ゲージ、コーティング、または硬化の設定が変更されるたびに再テストが行われます。
同じ A5 ラベルが付いた 2 つの手袋の感触がこれほど異なるのはなぜですか?
なぜなら、ラベルは 1 つの測定された特性を説明しているからです。ライナーの重量、ゲージ、コーティング材料、浸漬の深さ、サイズはすべて個別に異なります。これらはオペレーターが 4 時間着用した後に感じるものです。
テストが工場現場に適合する場所
研究所は、生産ラインの隣にある場合にのみ役に立ちます。この拠点を運営するメーカーは、2010 年から江蘇省如皋市でハンドプロテクターを生産しており、2013 年からは 4,500 平方メートルの生産スペースと社内実験室を含む 10,000 平方メートルの敷地で、研究、生産、品質検査、アフターセールスの統合組織として運営されています。製品範囲は、ANSI A2 から A8 までの切創保護から、浸漬手袋、機械手袋、耐熱手袋、化学手袋に加え、袖や腕の保護まで対応しているため、複数の情報源から仕様を組み立てるのではなく、1 つの情報源から仕様を満たすことができます。
この施設は上海近郊の長江デルタ地帯に位置しているため、サンプルの出荷と第三者による検証サイクルが短く抑えられています。特定のカットレベル、コーティング、または化学的主張をどのように満たすことができるかを知りたい場合は、 見積もりを依頼する アプリケーションの詳細と満たす必要がある基準を記載します。