

 English
 日本語
 русский
 Español
 Deutsch
コンテンツ
顧客の生産ラインで耐切創手袋のバッチが故障した場合でも、コストが不合格在庫に限定されることはほとんどありません。生産時間の損失、安全コンプライアンスのギャップ、再調達の負担が急速に増大します。江蘇省如皋市で自社工場を運営する保護手袋メーカーとしての私たちの仕事から、ほとんどの配送失敗の根本原因は、欠陥のある手袋の設計ではなく、認定サンプルと大量出荷の間の欠落したリンクであることが分かりました。このギャップを埋めるために、規律ある耐切創手袋工場監査と実用的な品質管理システムが存在します。結論は簡単です。1 つの印象的なサンプルではなく、工場の一貫性を監査します。
工場監査が臨床検査以上の意味を持つ理由
ANSI/ISEA 105 や EN 388 などの規格には、実験室条件下で手袋がどのような機能を発揮できるかが記載されています。次の数千のペアが同じように動作することを保証するものではありません。工場監査は、別の質問に答えます。つまり、このメーカーは認定されたパフォーマンスを大量に再現できるか?
構造化された監査では、文書化された手順、機械の校正記録、および定義された検査ポイントがレビューされます。また、何かが規格外になったときに工場がどのように反応するかも明らかになります。たとえば、編み物中に手袋の重量を測定する施設では、最終製品に影響を与える前に糸の張力の変動を捕らえます。最後にテストのみを行う施設では、材料と労働力がすでに費やされた後で問題が発見されます。
適切に管理された工場では、品質の問題が早期に発見されます。以下のグラフは、完成した手袋に最終的に影響を与える欠陥が生産フロー全体で最初に検出される場所の一般的な分布を示しています。
各検査段階で最初に検出された耐切創性手袋の欠陥の割合 (パターン例)。
耐切創手袋工場監査でカバーすべき主要領域
効果的な監査では、繊維から梱包されたカートンまでのバリューチェーンを追跡します。バイヤーは、材料の入荷、編み物、浸漬またはコーティング、最終検査という 4 つの主要領域を中心に訪問を構成する必要があります。各領域には独自の合格基準と独自の故障モードがあります。
| 監査領域 | 検証ポイント | 生産への影響 |
|---|---|---|
| 着信 material | 繊維の種類とデニール、コーティング化合物のバッチ記録、サプライヤー証明書 | ラベルが同じでも、糸を置き換えるとカット性能が変化します |
| 編み物 process | ミシンゲージ、ステッチ密度、手袋重量サンプリング間隔 | わずかな張力のドリフトは、シームレスなグローブの完全性と最終的なカットスコアに影響します。 |
| 浸漬またはコーティング | スラリー粘度、滞留時間、オーブン温度プロファイル、硬化時間 | コーティング thickness and adhesion drive grip, abrasion, and measured cut performance |
| ファイナル inspection | 切断抵抗のサンプリング、寸法チェック、目視およびラベル検査 | 梱包および出荷前にバッチの動作を確認します |
監査報告書には、工場に品質マニュアルがあるかどうかだけでなく、各ゲートで観察された内容を記録する必要があります。実技試験は簡単です。各ステーションのオペレーターは壁のポスターを読まずに合格基準を説明できるか?
切断耐性の基準: 監査で確認すべきこと
耐切断性は単一の数値ではありません。北米のバイヤーは、パフォーマンスを A1 から A9 までランク付けする ANSI/ISEA 105 を信頼しています。ヨーロッパのバイヤーは、レベル 1 から 5 までの数値スケールを報告する EN 388 を使用します。この 2 つのシステムは異なるテスト原理を使用するため、ある規格では良好な性能を発揮する手袋が、もう一方の規格では異なる動作をする可能性があります。監査では、工場がどの基準に対して認証されているか、およびテストレポートが現在の生産ラインをカバーしているかどうかを確認する必要があります。
| アスペクト | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| カットレベルスケール | A1~A9 | レベル1~5 |
| 試験原理 | トモダイナミック計、切削力のグラムを測定 | クーデターテスト、回転刃に対するカットインデックスを測定 |
| 一般的な工業仕様 | A4 ~ A6 金属およびガラスの取り扱い用 | 同等の暴露のレベル 3 ~ 5 |
| レポートの対象範囲 | 手のひら、時には完全な手袋 | 手袋の異なる部位からの複数のサンプル |
仕様で A5 の耐カット性が求められている場合、工場は数か月前に研究所に送られたサンプルだけでなく、監査対象の同じ生産ラインからのテストレポートを提示できる必要があります。このレベルの好例は、当社の製品群の中核アイテムである 13 ゲージ A5 グレーの高性能耐切創手袋です。仕様を確定する前に、購入者は耐切創性と耐切創性の用語の違いも理解する必要があります。このトピックについては、 業界ガイド .
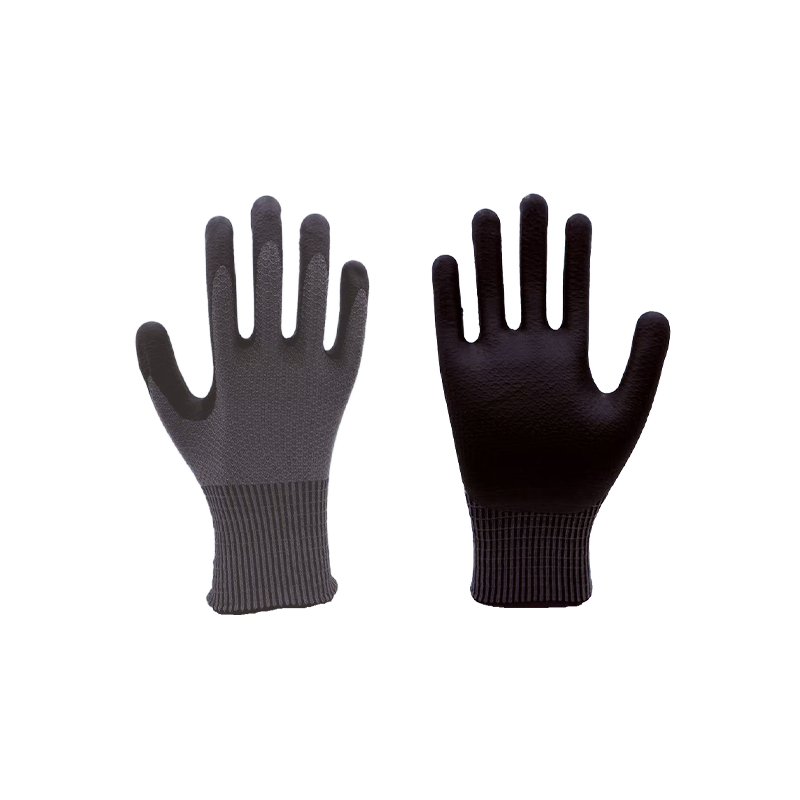 13 ゲージ A5 グレー高性能耐切創手袋 ニトリルフォームコーティングを施したこのライチ柄ニット手袋は、EN388 レベル E の切創保護を提供し、柔軟性、グリップ力、耐摩耗性のバランスを保ち、精密作業や物流作業に適しています。 製品を見る→
生産フロー全体にわたる品質管理のポイント
耐切創手袋工場における品質管理は、単一の最終テストではなく、一連のゲートで行う必要があります。信頼性の高いサプライ チェーンには、次のチェックポイントが最低限必要です。
- 受入材料検査: 繊維の種類、デニール、およびコーティング化合物を購入仕様書と照合して確認します。
- 編成プロセスのサンプリング: 手袋の重量とステッチ密度を一定の間隔で測定し、機械のドリフトを検出します。
- コーティング塗布のチェック: スラリーの粘度、浸漬時間、硬化温度を監視します。
- 耐切断性テスト: スケジュールに基づいて、関連する規格に対して生産サンプルを実行します。
- 寸法と縫い目の検証: 長さ、袖口のスタイル、縫い目の構造を確認します。
- 最終的な目視検査と梱包: 欠陥のある手袋を選別し、ラベルの正確性を確認します。
各ゲートには定義されたサンプリング計画が必要です。バッチごとに 1 足ずつテストする工場は品質管理を行っていません。それはジェスチャーを実行しています。以下のグラフは、コーティングされた耐切創手袋の製造全体にわたる最終検査中に観察された欠陥の典型的な分布を示しています。
- コーティング voids 30%
- 寸法偏差25%
- ステッチまたはニットの欠陥 20%
- 表面汚染 15%
- その他 10%
塗装と仕上げの品質 後半
多くの場合、手のひらのコーティングによって、単に耐切創性があるだけの手袋と、フルシフトで着用できる実用的な手袋が区別されます。コーティングの化学的性質、粘度、滞留時間、および硬化プロファイルはすべて、グリップ、耐摩耗性、および最終的に測定された切断性能に影響を与えます。監査では、これらのパラメータが製品ごとに文書化され、製造記録に従っていることを検証する必要があります。
刃の露出と粗い表面または油っぽい部品を組み合わせる用途では、コーティング戦略により手袋の経済性が変わります。当社の耐切創性完全浸漬研磨手袋は、その一例です。ベースの HPPE 糸が切断等級を提供し、研磨コーティングが摩耗寿命を保証します。コーティングの塗布が管理されていない場合、購入者は使用初期に故障したグローブを引き継ぐことになります。
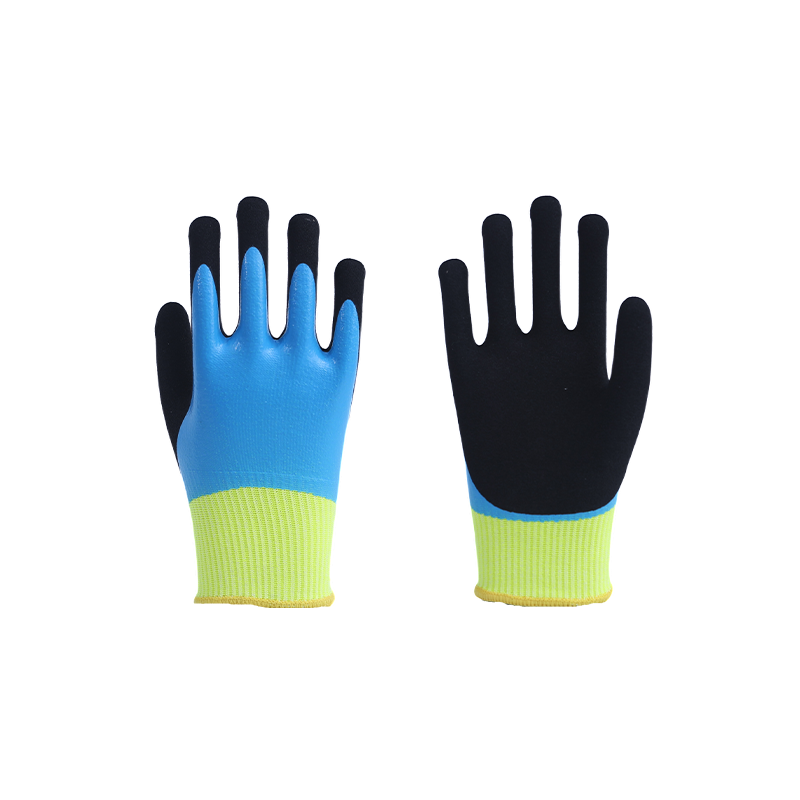 耐切創性完全浸漬研磨手袋 HPPE、ガラス繊維、ポリエステルを組み合わせた 15 ゲージの完全に浸漬されたつや消し手袋は、A4 カットとレベル 4 の耐摩耗性を備え、油がついたまたは粗い表面の取り扱いに適しています。 製品を見る→
耐切創手袋工場監査における危険信号
- 実際の生産ラインでの適合試験報告書が記載されていない認証規格を記載したラベル。
- バッチのトレーサビリティがない: 工場は完成したバッチを入荷する材料記録にリンクできません。
- 合否基準が定義されていない検査ステーション。
- コーティングパラメータは、文書化されたプロセス設定ではなく、オペレータの経験によって調整されます。
- 一度も校正されていない、または校正記録がない試験装置を切断します。
- サンプリング頻度については、営業、生産、品質スタッフからの回答が異なります。
1 つの赤旗が必ずしも工場を失格にするわけではありませんが、2 つ以上の赤旗は明確な警告信号として扱われる必要があります。
監査で高度な製造能力が明らかになった場合
A5 以上の保護を必要とする購入者は、複合糸、衝撃保護、または手のひらの多層補強を求めることがよくあります。これらの構造により、編成、成形、検査がさらに複雑になります。同じ規律がより単純な製品にも適用されるため、監査では工場がその複雑さをどのように処理するかを調査する必要があります。
たとえば、TPR 衝撃吸収機能を備えた A6 耐切創手袋では、成形ステップと組み立て後のパッドの位置合わせの目視確認が必要です。工場がこのレベルの複雑さで制御された生産を実証している場合、その基本的な耐切創手袋ラインは同じ品質規律に従っている可能性が高くなります。
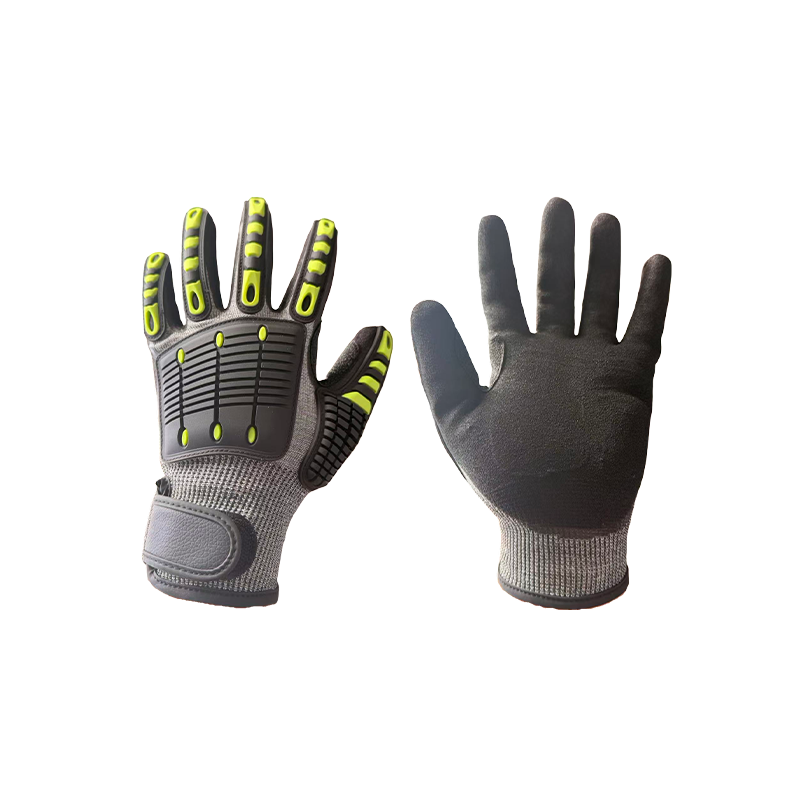 A6耐切創TPR衝撃吸収グローブ A6 耐切創性を備えたタングステン繊維を使用した 18 ゲージのライナー、TPR インパクト ストリップ、手のひらパッドを備えたこのグローブは、リスクの高い金属加工や救助活動に適しています。 製品を見る→
監査は 1 回限りのイベントではありません。監査が成功した後、購入者と工場はサンプリング頻度、文書化基準、通信チャネルについて合意する必要があります。この継続的な品質管理ループが、優れた工場を信頼できるサプライヤーに変えるのです。
当社は江蘇省の自社生産ライン全体でこの原則に従っており、プロセスを自分で検証したいバイヤーを歓迎します。当社のテスト手順についてご質問がある場合、または監査計画について相談したい場合は、次の方法で当社チームにご連絡ください。 お問い合わせページ .
よくある質問
工場監査と品質検査の違いは何ですか?
監査では、手順、文書化、トレーサビリティ、プロセス管理など、工場のシステム全体が評価されます。検査では、特定のバッチが合意された仕様を満たしていることを確認します。信頼性の高い耐切創性手袋を調達するには、両方が必要です。
耐切創手袋工場はどのくらいの頻度で監査を受ける必要がありますか?
確立されたサプライヤーの場合は少なくとも年に 1 回、新しいサプライヤーの場合は最初の大規模注文の前に行われます。主要な製品ラインの変更、買収、または高い不適合率が発生した場合は、追加の監査が行われる必要があります。
工場監査は、すべての手袋が耐切創性があることを保証しますか?
いかなる監査もすべての単位を保証することはできません。監査が適切に実行されると、生産プロセスが機能的であること、機器が校正されていること、出荷前にドリフトを検出できるほど積極的なサンプリング計画が行われていることを検証することで、リスクが軽減されます。
金属の取り扱いにはどの切断抵抗レベルを指定する必要がありますか?
軽板金や一般的な組み立てでは、A4 ~ A5 が一般的な範囲です。重いスタンピング、ガラスの取り扱い、鋭利な露出エッジには、A6 以上が適しています。監査では、工場のテスト方法が目標レベルと一致していることを検証する必要があります。